




Castio biled alwminiwm: Mae ein ffatri'n mabwysiadu dwysedd lefel gyfartalcastio gwres uchaf
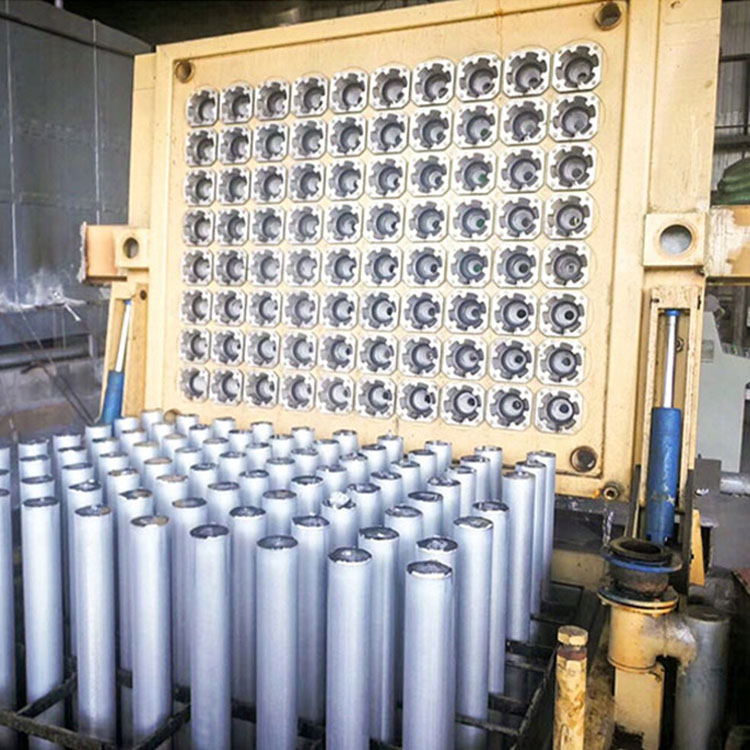
Safonau cyn castio
1. Y powdr talcwmrhaid iddo fod yn llyfn ac yn gryf wrth wneud mowldiau;
2.Y plât shunt, golchi,a rhaid gorchuddio'r casin â haen denau ohanfod talcwm, dim haearn agored, ycylch graffita dylid llyfnhau'r plât addasydd â mwd wedi'i gymysgu â thalc a lard, a rhaid cadw'r sianel y mae'r hylif alwminiwm unffurf yn mynd drwyddi yn lân ac yn sych
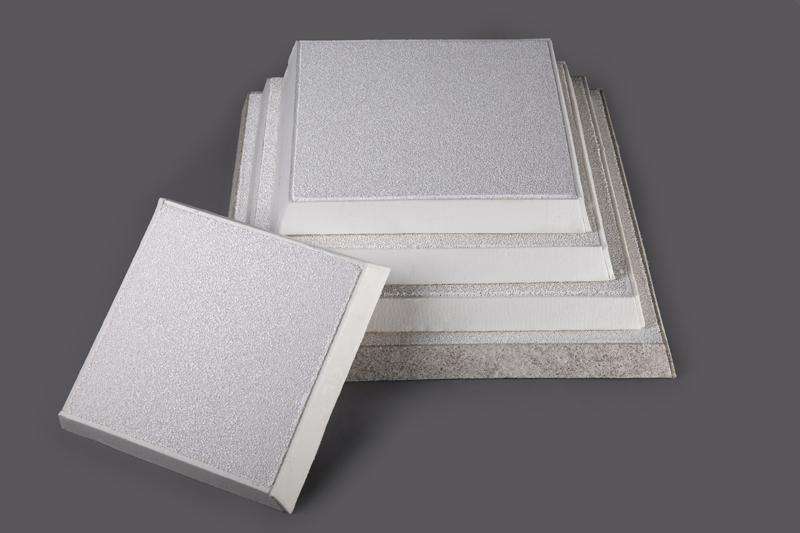
3. Yplât hidlo ceramigrhaid iddo fod yn gyflawn ac yn ddi-ffael, ac nid oes bwlch wrth y gyffordd â'r golchdy, a chaiff ei ddisodli bob tro y bwrw'r ffwrnais, a'i bobi â thân nes ei fod yn goch tywyll;
4. Rhaid sychu pen yr ingot a gwastadu'r bwrdd castio, y gwaelod a'rcrisialwyrdylid ei gydlynu'n iawn, ni chaniateir ffenomen dychwelyd dŵr, a rhaid ymlacio rhaff wifren y ddyfais gychwyn;
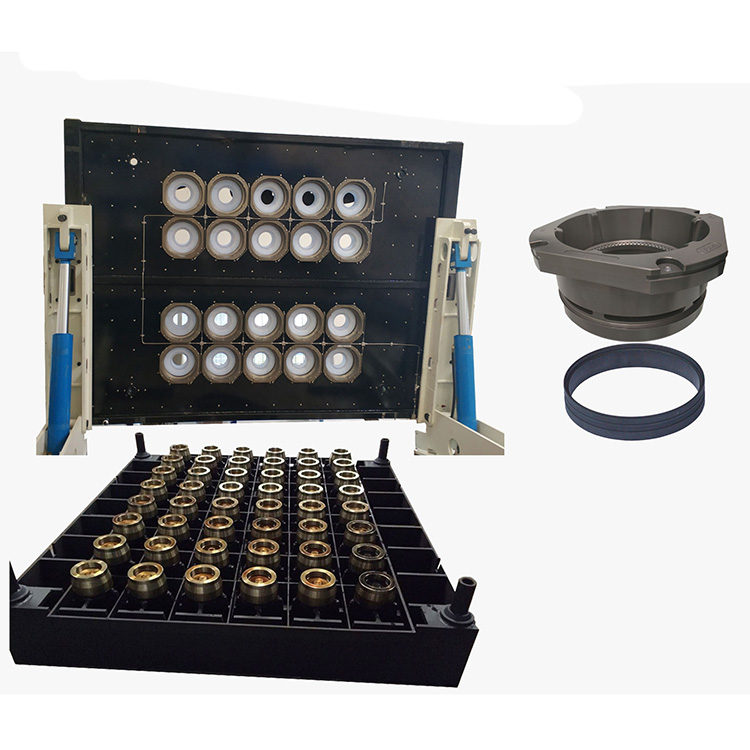
5. Mae pen yr ingot yn codi i'r safle cychwyn (50mm ac uwchben mae pen yr ingot gwialen 4mm o ben isaf y cylch graffit 4mm a 150mm islaw'r wialen 0 ~ 4mm);
6. Gosodwch y plât giât cychwyn a gwiriwch a yw siapiau uchaf ac isaf y peiriant castio yn normal;
7. Gwiriwch statws y pympiau mewnfa ac allfa;
8. Agorwch y falf draenio ac agorwch y tŵr dŵr oer;
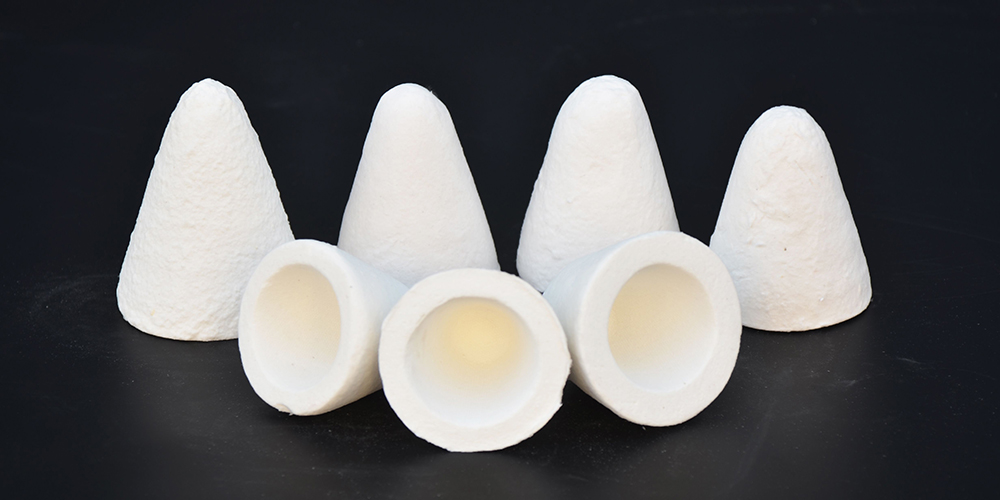
PLWG CON STOPPER SILICAD ALWMINIWM I STOPIO FFWRNES ALWMINIWM TODDI
9. Trowch y pwmp dŵr ymlaen ac addaswch i gyfaint y dŵr castio;
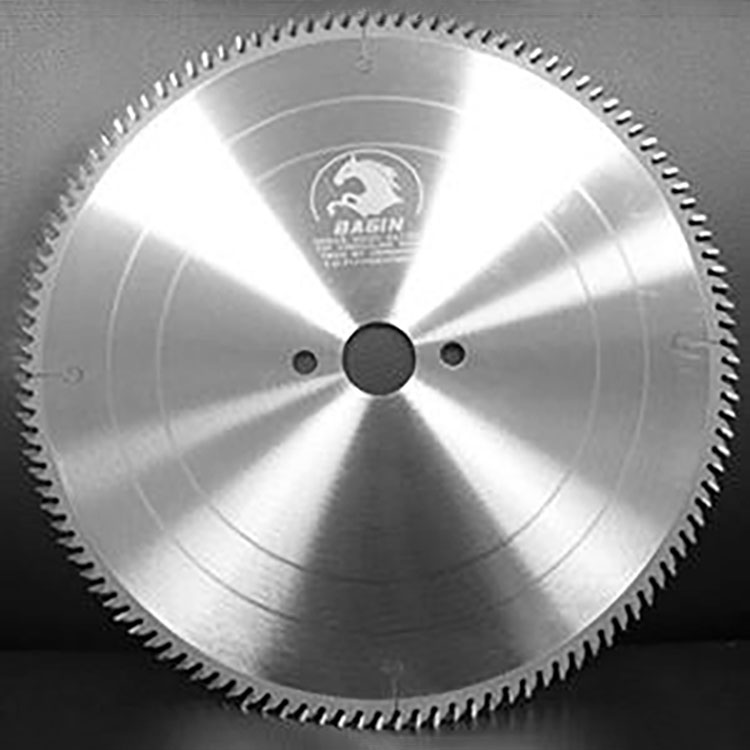
LLAFN LLIWIO AR BEIRIANT TYNNU I BROFFIL ALWMINIWM LLIWIO
10. Cadarnhewch nad yw'r dŵr yn mynd i mewn i ben yr ingot;
11. Paratowch ddigon o blygiau, gwiail weldio, stêcs haearn ac offer a deunyddiau cyfatebol eraill
Amser postio: Chwefror-09-2023